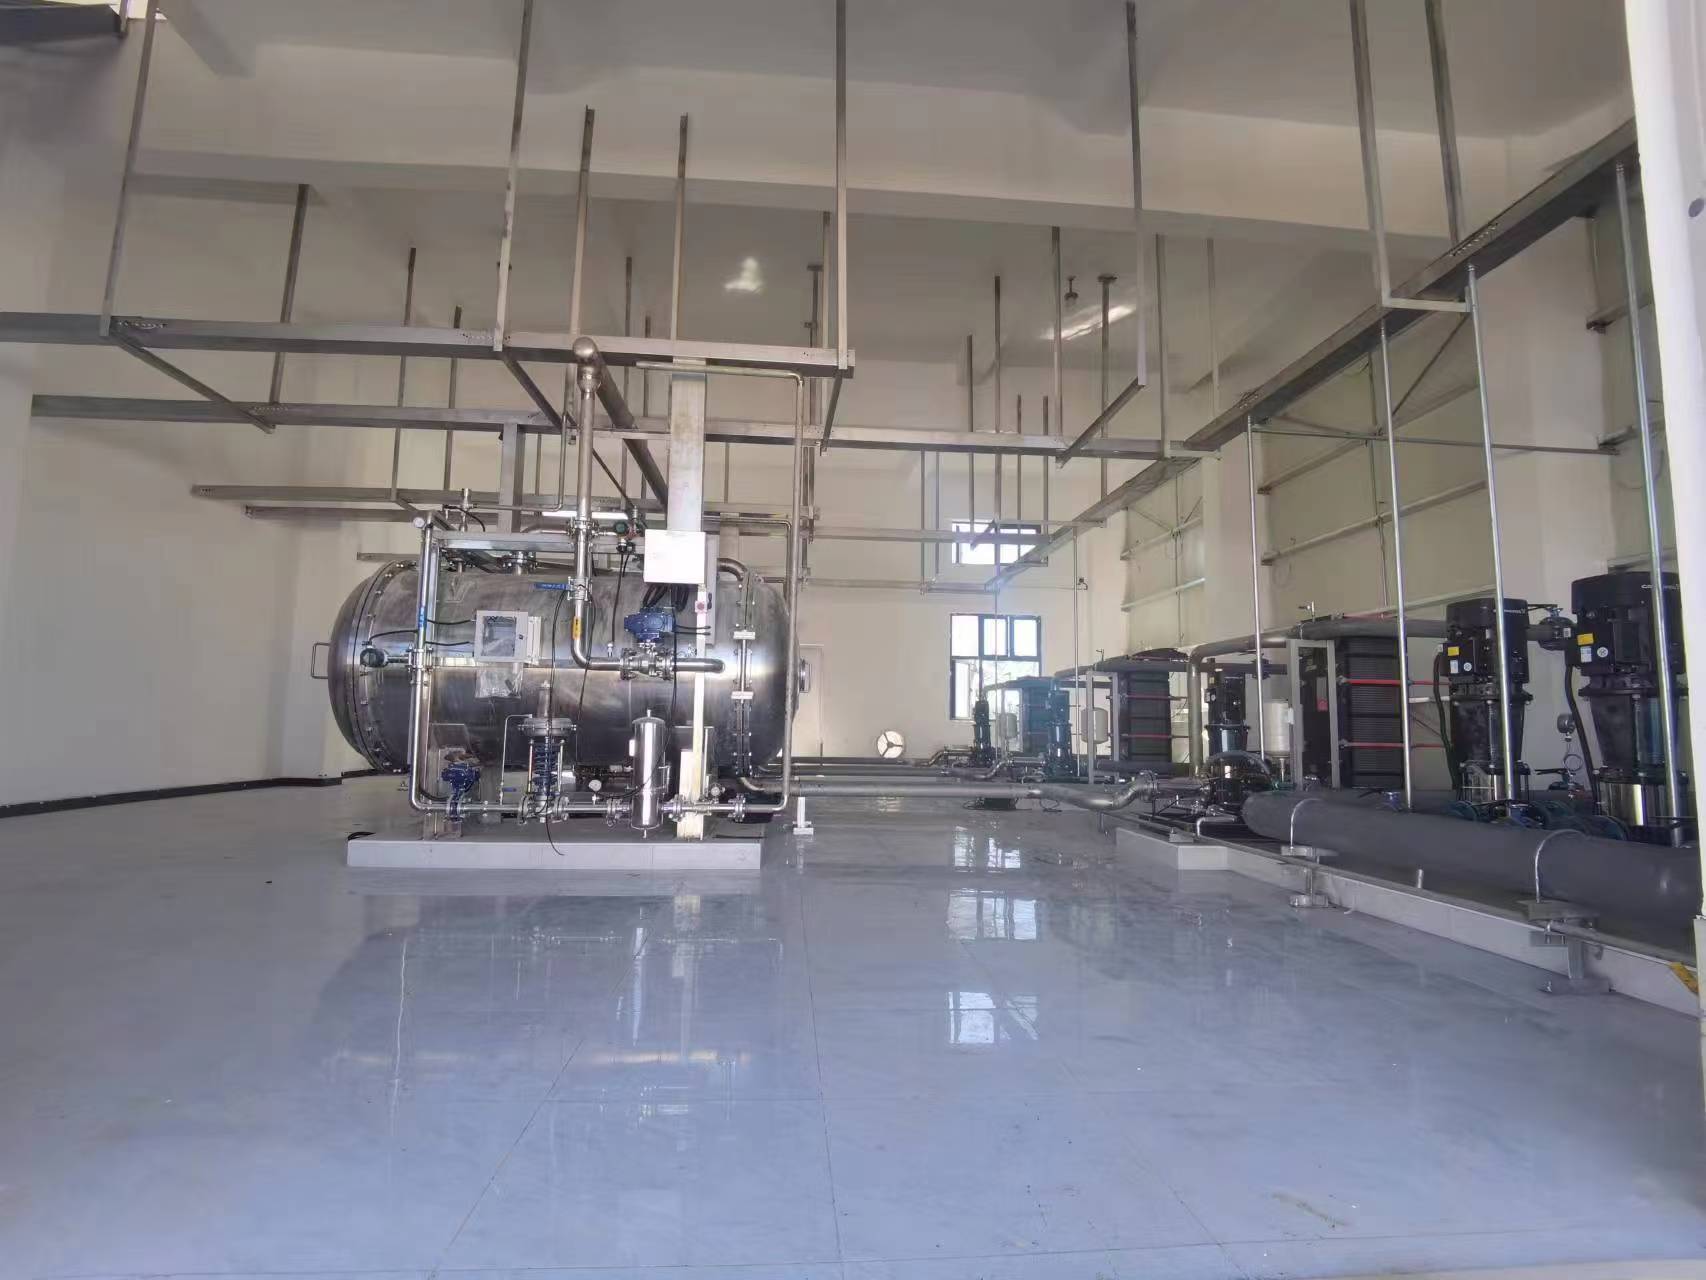
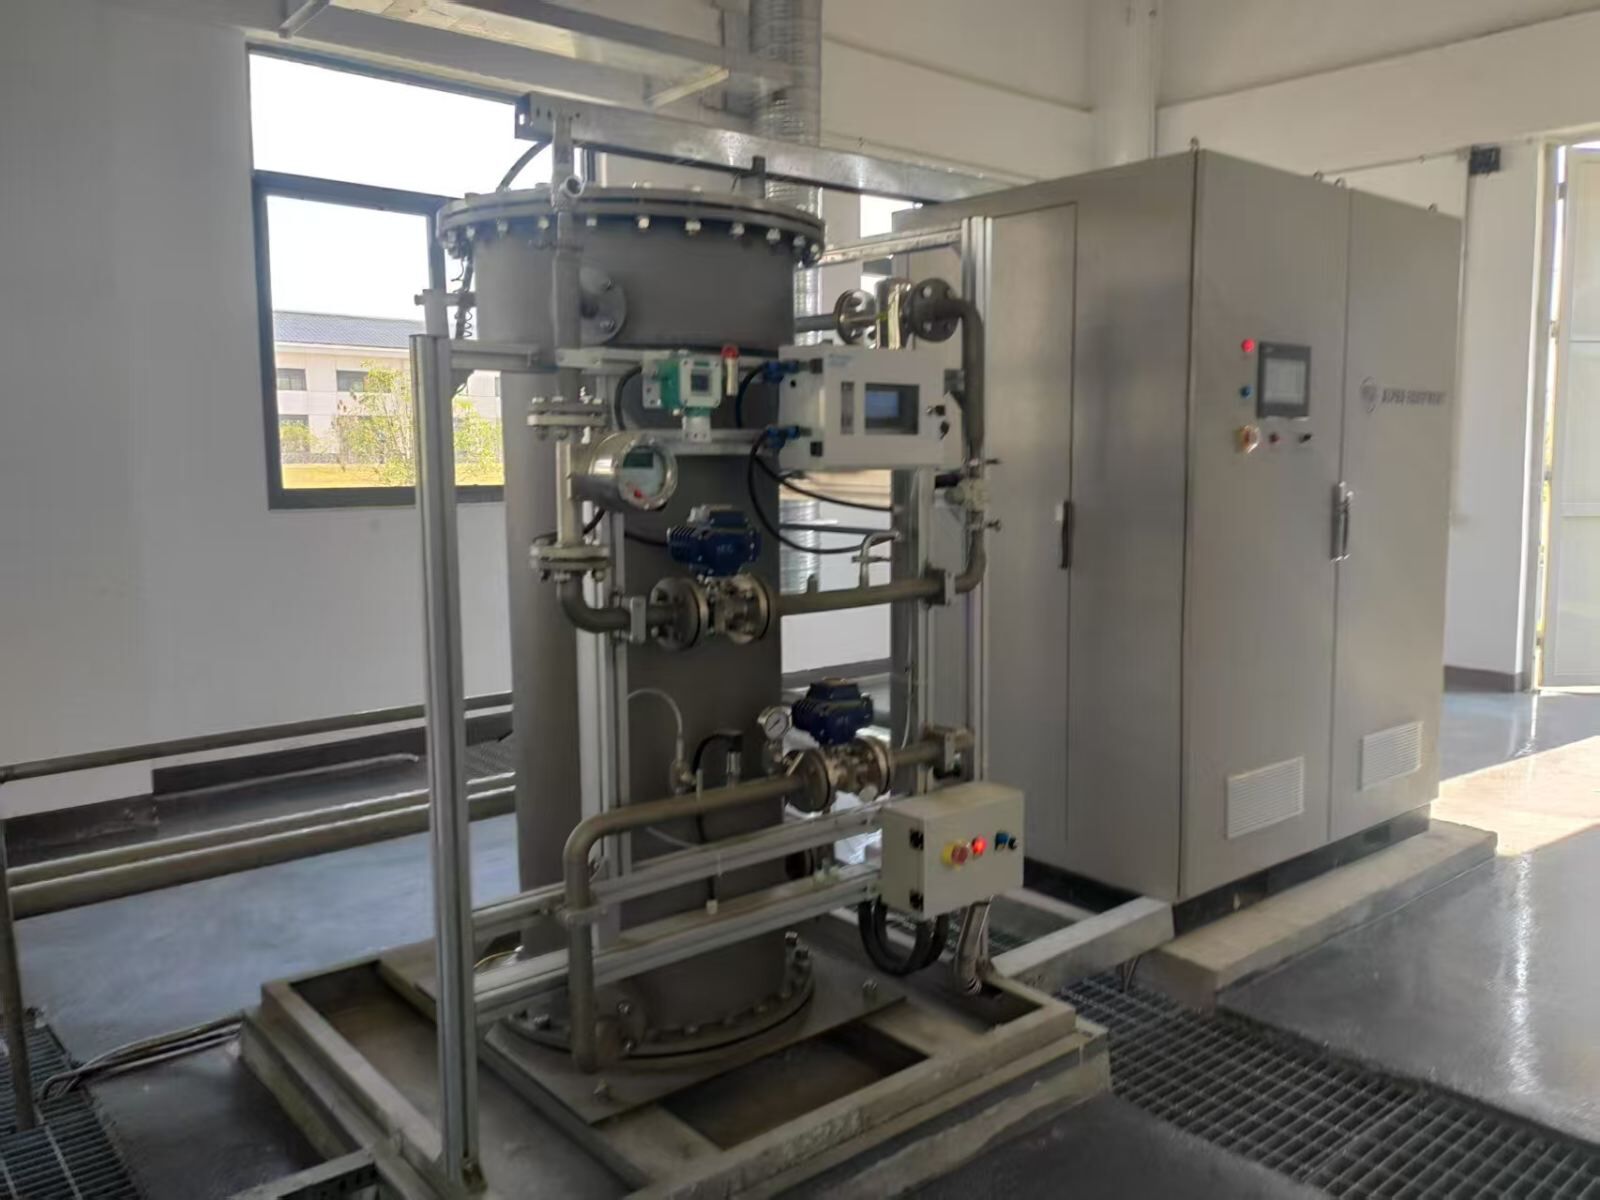
尾气破坏是把接触池未被吸收的臭氧分解成氧气后再排放的装置,是臭氧系统的安全兜底环节。进口臭氧发生器的产量、气量与浓度决定了尾气侧的负荷,这三个数不对齐,破坏器就会选小。本文用 10 个问答把尾气量怎么算、破坏方式怎么选、机房安全怎么配讲清楚。
- 尾气负荷由产量与传质效率决定,不是按经验拍一个比例。
- 尾气气量等于进气气量:氧气源型样本给出 68 – 2,000 Nm³/h,空气源型 285 – 2,000 Nm³/h,选破坏器要同时满足气量与臭氧负荷两个条件。
- 三种破坏方式——加热分解、催化分解、加热加催化,差别在能耗、对湿度的敏感度与维护周期。
- 湿度是催化剂的大敌,尾气进破坏器前的除湿与保温要一起设计。
- 机房的报警设定值与通风换气次数以现行标准正文与项目卫生评价为准,本文不代为给数值。
一、尾气量与负荷怎么算
1. 尾气里的臭氧有多少?
结论先给:尾气臭氧量 = 产量 ×(1 − 传质效率)。传质效率由接触池形式、水深与布气方式决定,方案阶段按设计值取,投运后按实测修正。以 10 kg/h 的机组、传质效率按 90% 计:
- 进入尾气的臭氧:10 kg/h × 0.10 = 1 kg/h;
- 破坏器就要按不小于 1 kg/h 的臭氧负荷选,再留余量。
2. 尾气的气量按什么取?
结论先给:按发生器的进气气量取,不要另算。臭氧发生器是把氧气或空气部分转化为臭氧,气量基本不变,所以尾气气量≈进气气量。厂家样本给出氧气源型气量 68 – 2,000 Nm³/h、空气源型 285 – 2,000 Nm³/h,选型时直接取对应机型的那一档。
3. 尾气浓度怎么核?
结论先给:用臭氧量除以气量,核出来的数要和破坏器的进气浓度上限比对。接上例,机组产量 10 kg/h、气量 68 Nm³/h:
- 出口浓度:10,000 g/h ÷ 68 = 147 g/Nm³(与样本给出的 8 – 12 %wt 量级一致);
- 尾气浓度:1,000 g/h ÷ 68 = 14.7 g/Nm³。
这两个数要一并写进破坏器的技术要求里——只给臭氧负荷不给浓度,供方无法定型。
二、破坏方式怎么选
4. 三种方式有什么区别?
结论先给:加热分解靠温度、催化分解靠催化剂、加热加催化是两者组合;选哪种取决于尾气湿度、连续运行时间与运维能力。
| 方式 | 原理 | 适用 | 要注意的 |
|---|---|---|---|
| 加热分解 | 把尾气加热到设定温度使臭氧分解 | 湿度高、催化剂易中毒的场合 | 能耗高,升温段与保温要做 |
| 催化分解 | 尾气经催化剂床层分解为氧气 | 连续运行、尾气相对干燥 | 怕水、怕油雾,催化剂有寿命 |
| 加热 + 催化 | 先加热除湿再过催化床 | 多数市政与工业项目 | 两套都要维护,控制逻辑更复杂 |
数据来源:工艺原理为通用做法;具体温度、床层与寿命参数以所选破坏器厂家样本为准。
5. 为什么湿度这么关键?
结论先给:水分会让催化剂失活,也会让床层阻力上升。尾气来自接触池,接近饱和湿度,管路走向若形成积水点,冷凝水会被带进床层。工程上的做法是:尾气管路带坡度、设排凝点、必要时在破坏器前加除湿或预热段。
6. 破坏器要不要留备用?
结论先给:按能否停机来定。臭氧系统在运行时尾气必须有去处,破坏器检修就意味着臭氧要停。若工艺不允许停,就要配备用或分两路;若可以安排检修窗口,单路加计划检修也可行。这一条要在方案阶段和工艺专业确认。
三、机房安全与接口
7. 机房的报警与通风怎么定?
结论先给:按现行职业卫生标准的正文与项目卫生评价确定,本文不代为给数值。需要在设计阶段明确的是:检测点位置(贴近地面还是呼吸带)、报警分级与联锁动作(报警后是否自动停机、是否启动事故通风)、以及事故通风的换气次数依据。这些数值要引标准正文的条款,不能抄二手资料。
8. 尾气排放口怎么设?
结论先给:排放口要高于人员活动区并避开新风取风口。常见疏漏是排放口紧邻机房进风百叶,破坏后的气流被重新吸回机房。排放点位、高度与朝向要在图纸上落实,并写进技术协议的接口条款。
9. 和发生器怎么联锁?
结论先给:破坏器故障应能触发发生器降载或停机。联锁逻辑要写清:破坏器出口温度异常、催化床压差超限、风机停转分别对应什么动作,以及恢复条件。厂家样本给出的电气配置是一对一(单电源、单发生室),联锁信号的接口点要在订货时确认。
| 接口项 | 要在技术协议里写清的内容 |
|---|---|
| 气量与负荷 | 破坏器进气量 Nm³/h、臭氧负荷 kg/h、进气浓度 g/Nm³ |
| 温度与压差 | 出口温度报警值、催化床压差报警值与测点位置 |
| 联锁 | 故障时对发生器的动作(降载 / 停机)与恢复条件 |
| 排放口 | 位置、高度、朝向,与新风口的最小距离 |
| 维护 | 催化剂更换周期与更换方式、是否需停机 |
| 验收 | 验收时的气量、浓度与测量方法 |
数据来源:本站水处理项目技术协议实践整理;具体数值按所选设备与项目卫生评价确定。
四、适用与不适用
10. 什么情况下这套配置不适用?
- 适用:有独立臭氧机房、接触池尾气可集中收集的市政与工业项目;
- 适用:连续运行、尾气量稳定,可按额定负荷选破坏器的场合;
- 不适用:尾气量随工艺大幅波动且无法预估的场合——要先把波动范围测出来再选型;
- 不适用:尾气中含油雾、粉尘等催化剂毒物的工况,需先做预处理或改用加热分解;
- 不适用:露天分散布置、无法集中收集尾气的小型撬装设备,这类要按设备自带方案处理。
常见问题
传质效率取多少合适?
破坏器选大一点是不是更保险?
催化剂多久换一次?
尾气浓度为什么要单独写?
空气源和氧气源的尾气有什么不同?
机房臭氧检测仪装在哪?
破坏器出口还需要检测吗?
把水量、投加量、接触池形式与机房条件发我们,出一份含尾气负荷核算与破坏器选型的方案。查看美国阿尔法臭氧发生器产品页;品牌口径对照见主流进口品牌参数对照,选型方法见进口臭氧发生器选型完全指南。